Una saldatura può sembrare perfetta all’esterno e nascondere difetti interni che ne compromettono la resistenza. Al contrario, un cordone dall’aspetto poco elegante può essere metallurgicamente sano. Per questo il controllo qualità delle saldature a elettrodo non si limita all’occhio dell’operatore, ma segue un percorso strutturato che parte dalla preparazione del giunto e arriva, quando richiesto, ai controlli non distruttivi. Conoscere questo percorso aiuta le aziende a prevenire contestazioni, ridurre le riparazioni e lavorare con maggiore serenità sulle commesse più impegnative.
Prima e durante la saldatura
Il controllo inizia prima della saldatura. Verificare che il materiale base sia quello previsto, che gli elettrodi siano del tipo corretto, integri e conservati secondo le indicazioni, che la preparazione dei lembi rispetti le dimensioni di progetto e che i pezzi siano puliti e correttamente allineati è il modo più efficace per prevenire i difetti. Molti problemi che emergono ai controlli finali hanno origine proprio in questa fase: uno smusso troppo stretto porta a mancanze di fusione, una distanza eccessiva tra i lembi a sfondamenti, una superficie sporca a porosità.
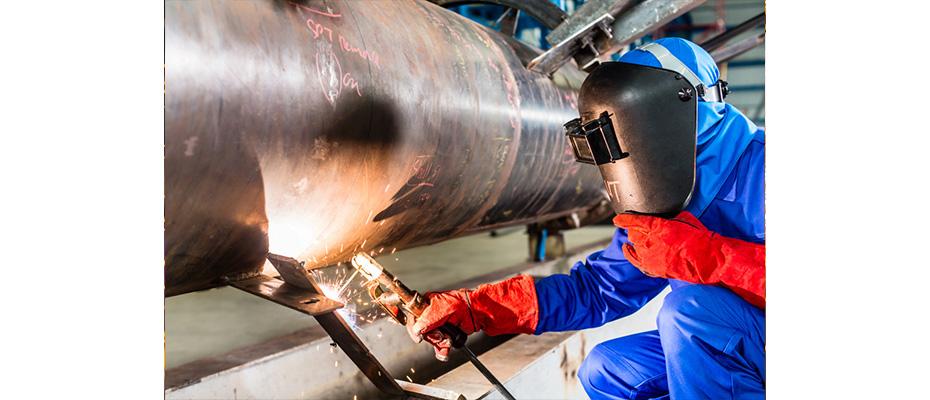
Durante la saldatura si controllano i parametri e le condizioni operative: corrente, polarità, diametro degli elettrodi, eventuale preriscaldo e temperatura tra le passate, pulizia della scoria tra un cordone e l’altro. Per i lavori regolati da una procedura qualificata, questi parametri devono rientrare negli intervalli stabiliti. Un controllo a campione da parte del responsabile, magari con l’aiuto di semplici strumenti come pinze amperometriche e termometri a contatto, permette di intercettare scostamenti prima che diventino difetti.
L’esame visivo
Dopo la saldatura il primo controllo, e il più importante, è l’esame visivo. È economico, veloce e, se eseguito con metodo, individua una grande quantità di difetti superficiali: cricche, porosità affioranti, incisioni marginali, crateri non riempiti, sovrametallo eccessivo o insufficiente, disallineamenti, spruzzi. Per un esame visivo efficace servono una buona illuminazione, una superficie pulita dalla scoria, strumenti semplici come lenti, specchi e calibri per saldature e, soprattutto, criteri di accettazione chiari, definiti dalla norma o dalla specifica applicabile. Nelle aziende che lavorano su commesse strutturali l’esame visivo è affidato a personale qualificato, ma ogni saldatore dovrebbe essere in grado di valutare criticamente il proprio lavoro.
I controlli non distruttivi
Quando la specifica lo richiede, si passa ai controlli non distruttivi, che permettono di indagare il giunto senza danneggiarlo. I più comuni sono quattro.
Il controllo con liquidi penetranti evidenzia le discontinuità affioranti in superficie. Si applica un liquido colorato o fluorescente che penetra nelle cricche e nelle porosità, si rimuove l’eccesso e si applica un rivelatore che fa riemergere il liquido trattenuto, rendendo visibili anche difetti molto sottili. È semplice e adatto a quasi tutti i materiali, compresi inox, ghisa e leghe non ferrose, ma rileva solo i difetti aperti in superficie.
Il controllo magnetoscopico sfrutta un campo magnetico e polveri ferromagnetiche per evidenziare difetti superficiali e subito sotto la superficie. È molto efficace sugli acciai ferritici, ma non si applica ai materiali non magnetici come gli inox austenitici.
Il controllo con ultrasuoni utilizza onde sonore ad alta frequenza che si riflettono sulle discontinuità interne. Permette di individuare mancanze di fusione, cricche e inclusioni all’interno del giunto e di valutarne posizione e dimensioni. Richiede operatori esperti e qualificati, in particolare sui materiali a grano grosso.
Il controllo radiografico produce un’immagine dell’interno del giunto attraverso radiazioni penetranti. Mostra bene porosità e inclusioni di scoria e fornisce una documentazione permanente, ma richiede apparecchiature specifiche, personale autorizzato e particolari misure di protezione.
La scelta del metodo dipende dal materiale, dallo spessore, dal tipo di giunto, dai difetti che si vogliono cercare e da quanto previsto dalla norma o dal committente. Spesso si combinano più metodi: ad esempio, esame visivo su tutti i giunti, liquidi penetranti o magnetoscopia su una parte di essi e ultrasuoni sui giunti più critici.
Riparazioni e documentazione
Quando un controllo rileva un difetto inaccettabile, la riparazione deve seguire una procedura precisa. Il difetto va rimosso completamente, per molatura o scriccatura, verificando con un controllo che sia stato eliminato del tutto; la zona va poi risaldata con gli stessi criteri del giunto originale e controllata di nuovo. Ripetere più volte la riparazione sullo stesso punto può alterare il materiale: per questo molte specifiche limitano il numero di interventi ammessi.
Tutto il percorso dovrebbe essere documentato. Registrare quali elettrodi sono stati usati, con quale lotto, da quale saldatore, con quali parametri e con quali esiti dei controlli permette di garantire la tracciabilità e di analizzare nel tempo le cause dei difetti più frequenti. Questi dati sono preziosi per migliorare la formazione degli operatori e le procedure interne.
Anche il controllo qualità ha le sue regole di sicurezza. I prodotti per il controllo con liquidi penetranti sono spesso infiammabili e contengono solventi: vanno usati in ambienti ventilati, lontano da saldature in corso e da fiamme libere, con guanti adatti e seguendo la scheda di sicurezza. La magnetoscopia richiede attenzione alle apparecchiature elettriche e all’uso di lampade a ultravioletti, che vanno impiegate con protezione per gli occhi. Il controllo radiografico, infine, comporta l’uso di radiazioni ionizzanti e deve essere eseguito solo da personale autorizzato, con aree delimitate e segnalate in cui nessun altro deve entrare durante l’esposizione. Organizzare i controlli in modo che non si sovrappongano alle attività di saldatura e di molatura nello stesso spazio riduce i rischi per tutti.